

Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
उत्पादन के बाद रबर सील का आकार बदलने से ऐसी समस्याएं पैदा हो सकती हैं जो ढले हुए हिस्सों के कारखाने से बाहर निकलने पर तुरंत दिखाई नहीं देती हैं। एक सील मोल्डिंग के बाद विनिर्देश के भीतर माप सकती है लेकिन ठंडा होने, इलाज के बाद, भंडारण, परिवहन, या विभिन्न तापमानों के संपर्क में आने के बाद आवश्यक आयामों से बाहर हो जाती है। कस्टम रबर सील की सोर्सिंग करने वाले खरीदारों के लिए, कुंजी सामान्य आयामी भिन्नता को अस्वीकार्य परिवर्तनों से अलग करना है जो असेंबली और सीलिंग प्रदर्शन को प्रभावित करते हैं। सहनशीलता आवश्यकताओं और आने वाले निरीक्षण मानदंडों में सामग्री, घटक ज्यामिति, माप की स्थिति और उत्पादन और उपयोग के बीच का समय शामिल होना चाहिए।
रबर हमेशा एक कठोर धातु घटक की तरह व्यवहार नहीं करता है। इसके आयाम लोचदार पुनर्प्राप्ति, तापमान, सामग्री निर्माण, इलाज की स्थिति और किसी हिस्से को संभालने या मापने के तरीके से प्रभावित हो सकते हैं। इसलिए धातु ड्राइंग से सीधे कॉपी की गई सहिष्णुता एक ढाले हुए इलास्टोमेर घटक के लिए अनुपयुक्त हो सकती है। बड़े पैमाने पर उत्पादन से पहले व्यावहारिक आयामी सीमाएं स्थापित करने से खरीदारों और निर्माताओं को निरीक्षण परिणामों पर विवादों को कम करने में मदद मिलती है और उन हिस्सों को स्वीकार करने से बचने में मदद मिलती है जो एक चरण में ड्राइंग में फिट होते हैं लेकिन असेंबली के दौरान विफल हो जाते हैं।
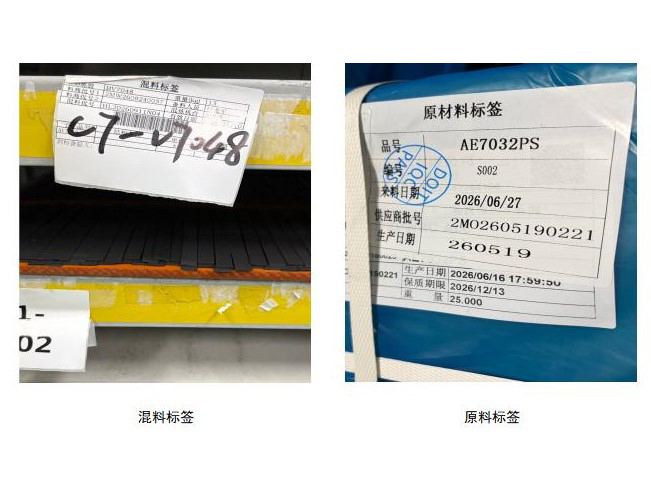
जैसे ही रबर घटक को मोल्ड से हटा दिया जाता है, आयामी परिवर्तन शुरू हो सकते हैं। वल्कनीकरण के दौरान, यौगिक गर्मी और रासायनिक परिवर्तनों का अनुभव करता है जो इसके अंतिम भौतिक गुणों को स्थापित करता है। डिमोल्डिंग के बाद, ठंडा करने और तनाव में छूट के कारण भाग सिकुड़ सकता है, थोड़ा फैल सकता है, या मोल्डिंग और हैंडलिंग के दौरान उत्पन्न विकृति से उबर सकता है।
इलास्टोमेर फॉर्मूलेशन और प्रक्रिया की स्थिति के आधार पर, पोस्ट-क्यूरिंग भी आयामों को प्रभावित कर सकती है। कुछ यौगिकों में अतिरिक्त परिवर्तन होते हैं क्योंकि अवशिष्ट अस्थिर पदार्थ निकलते हैं या सामग्री स्थिर होती रहती है। भंडारण की स्थिति भी मायने रखती है: तापमान में उतार-चढ़ाव, पैकेजिंग के दौरान संपीड़न, और लंबे समय तक विरूपण ग्राहक की सुविधा पर घटकों के पहुंचने पर मापे गए आयामों को प्रभावित कर सकता है।
पर्यावरणीय जोखिम एक और परिवर्तन का परिचय देता है। तेल, सफाई एजेंटों, सॉल्वैंट्स, या अन्य काम करने वाले तरल पदार्थों के संपर्क से सामग्री और शामिल पदार्थ के आधार पर सूजन या सिकुड़न हो सकती है। नतीजतन, आयामी परिवर्तन को स्वचालित रूप से खराब मोल्ड सटीकता के लिए जिम्मेदार नहीं ठहराया जाना चाहिए। कारण का मूल्यांकन भौतिक गुणों और घटक के उत्पादन और भंडारण इतिहास के आधार पर किया जाना चाहिए।
महत्वपूर्ण आयाम सील ज्यामिति और असेंबली में इसके कार्य पर निर्भर करते हैं। ओ-रिंग के लिए, आंतरिक व्यास और क्रॉस-सेक्शन अक्सर महत्वपूर्ण होते हैं क्योंकि वे स्ट्रेचिंग, ग्रूव फिट और संपीड़न को प्रभावित करते हैं। एक फ्लैट गैस्केट के लिए, मोटाई, समग्र आयाम, छेद की स्थिति और समतलता यह निर्धारित कर सकती है कि घटक को बिना बकलिंग या असमान सीलिंग इंटरफ़ेस बनाए स्थापित किया जा सकता है या नहीं।
अधिक जटिल ढले हुए हिस्सों को एक साथ कई विशेषताओं के नियंत्रण की आवश्यकता हो सकती है, जिसमें ऊंचाई, दीवार की मोटाई, खांचे, होंठ और सतहों का पता लगाना शामिल है। खरीदारों को प्रत्येक माप को समान रूप से महत्वपूर्ण मानने के बजाय यह पहचानना चाहिए कि कौन से आयाम सीलिंग या असेंबली को सीधे प्रभावित करते हैं। इससे निरीक्षण प्राथमिकताओं को परिभाषित करना और यथार्थवादी स्वीकृति सीमाएं स्थापित करना आसान हो जाता है।
प्रिसिजन ओ-रिंग सील के लिए, निर्दिष्ट आयामों को मेटिंग ग्रूव और इच्छित संपीड़न अनुपात के साथ एक साथ माना जाना चाहिए। एक अंगूठी अपनी नाममात्र व्यास की आवश्यकता को पूरा कर सकती है, फिर भी यदि इसका क्रॉस-सेक्शन, नाली आयाम, या सामग्री व्यवहार अनुपयुक्त संपीड़न उत्पन्न करता है तो भी खराब प्रदर्शन करता है।
सहनशीलता सेटिंग वास्तविक असेंबली आवश्यकताओं से शुरू होनी चाहिए। डिज़ाइन टीम को न्यूनतम और अधिकतम आयाम स्थापित करने की आवश्यकता है जो सील को सही ढंग से स्थापित करने और परिचालन स्थितियों के तहत आवश्यक संपर्क दबाव बनाए रखने की अनुमति देता है। निर्माता तब यह आकलन कर सकता है कि प्रस्तावित सीमाएँ चयनित सामग्री, ज्यामिति, मोल्ड डिज़ाइन और उत्पादन प्रक्रिया के लिए प्राप्त करने योग्य हैं या नहीं।
सामग्री की कठोरता, इलास्टोमेर प्रकार, भाग का आकार, मोल्डिंग जटिलता, और मापी गई सुविधा का स्थान सभी आयामी क्षमता को प्रभावित करते हैं। पतली दीवारों या जटिल प्रोफाइल वाले छोटे घटक सरल, बड़े ढले हुए हिस्सों से भिन्न विनिर्माण चुनौतियाँ पेश कर सकते हैं। कड़ी सहनशीलता के लिए अधिक सटीक टूलींग, अतिरिक्त प्रक्रिया नियंत्रण या अधिक गहन निरीक्षण की भी आवश्यकता हो सकती है।
इसलिए बड़े पैमाने पर उत्पादन शुरू होने के बाद कड़ी सीमाएं लगाने की तुलना में ड्राइंग और नमूना-समीक्षा चरण के दौरान महत्वपूर्ण आयामों और उनकी स्वीकृति सीमाओं पर सहमत होना बेहतर है। जहां डिज़ाइन अनुमति देता है, सहनशीलता को कार्यात्मक आवश्यकताओं और विनिर्माण प्रक्रिया की प्रदर्शित क्षमता दोनों को प्रतिबिंबित करना चाहिए।
| आयाम या स्थिति | भिन्नता का संभावित कारण | अनुशंसित नियंत्रण |
|---|---|---|
| ओ-रिंग आंतरिक व्यास | मोल्डिंग भिन्नता, सिकुड़न, या लोचदार पुनर्प्राप्ति | माप की शर्तों को परिभाषित करें और निर्दिष्ट सहनशीलता को सत्यापित करें |
| क्रॉस-सेक्शन या मोटाई | मोल्ड गुहा भिन्नता, इलाज के बाद, या विरूपण | उपयुक्त माप विधि का उपयोग करें और अत्यधिक माप बल से बचें |
| कुल ऊंचाई और प्रोफ़ाइल | भाग ज्यामिति, शीतलन, या विरूपण से निपटना | उचित फिक्स्चर पर या ऑप्टिकल माप के साथ निरीक्षण करें |
| समतलता और सीलिंग सतह | असमान शीतलन, भंडारण संपीड़न, या वारपेज | निरीक्षण स्थिति निर्दिष्ट करें और कार्यात्मक फिट का मूल्यांकन करें |
| तरल पदार्थ के संपर्क के बाद आयाम | सामग्री की सूजन, सिकुड़न, या रासायनिक संपर्क | जहां आवश्यक हो, एप्लिकेशन-प्रासंगिक संगतता परीक्षण करें |
आयामी निरीक्षण तभी सार्थक है जब माप पद्धति और स्थितियाँ सुसंगत हों। रबर विकृत होता है, इसलिए कैलीपर या अन्य संपर्क उपकरण के साथ अत्यधिक बल लगाने से फीचर सिकुड़ सकता है और भ्रामक रीडिंग उत्पन्न हो सकती है। लचीले घटकों का आकार तब भी बदल सकता है जब उन्हें समतल सतह पर रखा जाता है, किसी ऑपरेटर द्वारा पकड़ा जाता है, या उनकी पैकेजिंग से हटा दिया जाता है।
तापमान एक और विचार है. तापमान-नियंत्रित उत्पादन प्रक्रिया के तुरंत बाद मापा गया एक घटक वैसा परिणाम नहीं दे सकता है जैसा कि निरीक्षण क्षेत्र की परिवेश स्थितियों तक पहुंचने के बाद मापा गया था। आने वाले निरीक्षण के लिए, खरीदारों और आपूर्तिकर्ताओं को इस बात पर सहमत होना चाहिए कि उत्पादन या पर्यावरणीय जोखिम के बाद किसी भी निर्दिष्ट प्रतीक्षा अवधि सहित भागों को कैसे वातानुकूलित, तैनात और मापा जाता है।
ऑप्टिकल माप छोटे या जटिल रबर भागों के लिए उपयोगी हो सकता है क्योंकि यह मापी जाने वाली सुविधा पर संपर्क बल लगाने की आवश्यकता को कम करता है। हालाँकि, चयनित प्रणाली अभी भी भाग ज्यामिति और आवश्यक सहनशीलता के लिए उपयुक्त होनी चाहिए। माप प्रक्रिया में उपकरण, माप स्थान, नमूना प्रबंधन और स्वीकृति मानदंड निर्दिष्ट होना चाहिए ताकि निर्माता और प्राप्तकर्ता सुविधा के बीच परिणामों की तुलना की जा सके।
आने वाले निरीक्षण को किसी भी निर्दिष्ट उपस्थिति और पहचान आवश्यकताओं के साथ-साथ घटक के कार्य के लिए महत्वपूर्ण आयामों को सत्यापित करना चाहिए। भाग के आधार पर, जांच में व्यास, क्रॉस-सेक्शन, मोटाई, ऊंचाई, प्रोफ़ाइल, फ्लैश, कट, दरारें, संदूषण, विरूपण और पैकेजिंग स्थिति शामिल हो सकती है।
नमूनाकरण तब उपयुक्त हो सकता है जब उत्पादन प्रक्रिया स्थिर हो और ग्राहक की गुणवत्ता योजना इसकी अनुमति देती हो। विशिष्ट ग्राहक आवश्यकताओं वाले महत्वपूर्ण सीलिंग घटकों या आदेशों को अधिक गहन निरीक्षण की आवश्यकता हो सकती है, जिसमें 100% दृश्य स्क्रीनिंग या चयनित सुविधाओं का पूर्ण आयामी निरीक्षण शामिल है। निरीक्षण स्तर को केवल ऑर्डर मात्रा द्वारा चुने जाने के बजाय जोखिम, भाग विशेषताओं, ग्राहक विनिर्देशों और प्रदर्शित प्रक्रिया स्थिरता द्वारा परिभाषित किया जाना चाहिए।
ऑटोमोटिव कनेक्टर सील के लिए, आयामी स्थिरता विशेष रूप से महत्वपूर्ण हो सकती है क्योंकि सील को एक परिभाषित इंटरफ़ेस में फिट होना चाहिए और पर्यावरण संरक्षण को बनाए रखने में मदद करनी चाहिए। संपूर्ण कनेक्टर डिज़ाइन के संदर्भ में IP67 कनेक्टर सील्स का भी मूल्यांकन करने की आवश्यकता है; अकेले आयामी निरीक्षण यह साबित नहीं करता है कि एक इकट्ठे कनेक्टर अपने आवश्यक प्रवेश-सुरक्षा प्रदर्शन को पूरा करता है।
चिकित्सा अनुप्रयोगों में स्वच्छता, पता लगाने की क्षमता और सामग्री नियंत्रण के लिए अतिरिक्त आवश्यकताएं हो सकती हैं। इसलिए जहां आवश्यक हो, उचित दस्तावेज के साथ, सहमत ड्राइंग और एप्लिकेशन-विशिष्ट गुणवत्ता आवश्यकताओं के अनुरूप मेडिकल सील का निरीक्षण किया जाना चाहिए।
रोकथाम केवल अंतिम निरीक्षण पर निर्भर रहने के बजाय प्रक्रिया को नियंत्रित करने से शुरू होती है। मोल्ड डिज़ाइन, कैविटी स्थिरता, सामग्री की तैयारी, वल्कनीकरण पैरामीटर, जहां लागू हो वहां इलाज के बाद, और डिमोल्डिंग प्रथाएं सभी आयामी स्थिरता को प्रभावित कर सकती हैं। जब हिस्से दबाव में या परिवहन के दौरान ख़राब हो सकते हैं तो लगातार हैंडलिंग और पैकेजिंग भी महत्वपूर्ण है।
बड़े पैमाने पर उत्पादन से पहले, नमूना अनुमोदन को ताजा ढाले भागों की उपस्थिति और आयामों से अधिक की पुष्टि करनी चाहिए। जहां आयामी स्थिरता एक ज्ञात चिंता है, प्रतिनिधि नमूनों को उत्पादन के बाद और निर्दिष्ट शर्तों के तहत कंडीशनिंग के बाद सहमत अंतराल पर मापा जा सकता है। इन परिणामों की तुलना करने से यह स्थापित करने में मदद मिलती है कि क्या घटक उस बिंदु पर सहनशीलता के भीतर रहता है जब इसका निरीक्षण या संयोजन किया जाएगा।
निर्माताओं को वास्तविक सामग्री-संबंधित आयामी परिवर्तन और माप असंगति के बीच भी अंतर करना चाहिए। यदि एक ही घटक विभिन्न माप विधियों के तहत अलग-अलग रीडिंग उत्पन्न करता है, तो उत्पादन प्रक्रिया को समायोजित करने से पहले निरीक्षण प्रक्रिया को मानकीकृत करने की आवश्यकता होती है।
कस्टम रबर सील के लिए ऑर्डर देने से पहले, नवीनतम ड्राइंग प्रदान करें, महत्वपूर्ण आयामों की पहचान करें, और बताएं कि घटक को कैसे इकट्ठा किया जाएगा और उपयोग किया जाएगा। प्रासंगिक तापमान की स्थिति, काम करने वाले तरल पदार्थ, संपीड़न आवश्यकताओं और किसी भी अपेक्षित भंडारण या परिवहन बाधाओं को शामिल करें। ये विवरण निर्माता को यह आकलन करने में मदद करते हैं कि निर्दिष्ट सहनशीलता और सामग्री इच्छित अनुप्रयोग के लिए उपयुक्त हैं या नहीं।
DoitRubber अनुकूलित रबर और सिलिकॉन सीलिंग घटकों को विकसित करता है और ऑप्टिकल माप उपकरण और एप्लिकेशन-विशिष्ट गुणवत्ता नियंत्रण का उपयोग करके आयामी निरीक्षण का समर्थन करता है। सख्त फिट आवश्यकताओं वाली परियोजनाओं के लिए, उत्पादन से पहले ड्राइंग, माप पद्धति, नमूना अनुमोदन मानदंड और आने वाली निरीक्षण योजना पर चर्चा करने से स्वीकृति के लिए साझा आधार स्थापित करने में मदद मिल सकती है।
उत्पादन के बाद रबर सील का आकार बदलना हमेशा विनिर्माण दोष का सबूत नहीं होता है, लेकिन अनियंत्रित आयामी भिन्नता वास्तविक असेंबली और सीलिंग जोखिम पैदा कर सकती है। विश्वसनीय परिणाम उपयुक्त सामग्रियों के चयन, कार्यात्मक सहनशीलता को परिभाषित करने, माप स्थितियों को मानकीकृत करने और उचित चरण में आयामों को सत्यापित करने पर निर्भर करते हैं। बड़े पैमाने पर उत्पादन से पहले इन आवश्यकताओं को संरेखित करने से निर्माता और खरीदार दोनों को अस्वीकार्य भिन्नता को जल्दी पहचानने और टाले जा सकने वाले गुणवत्ता विवादों को कम करने में मदद मिलती है।

July 08, 2026
इस आपूर्तिकर्ता को ईमेल
July 08, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.